


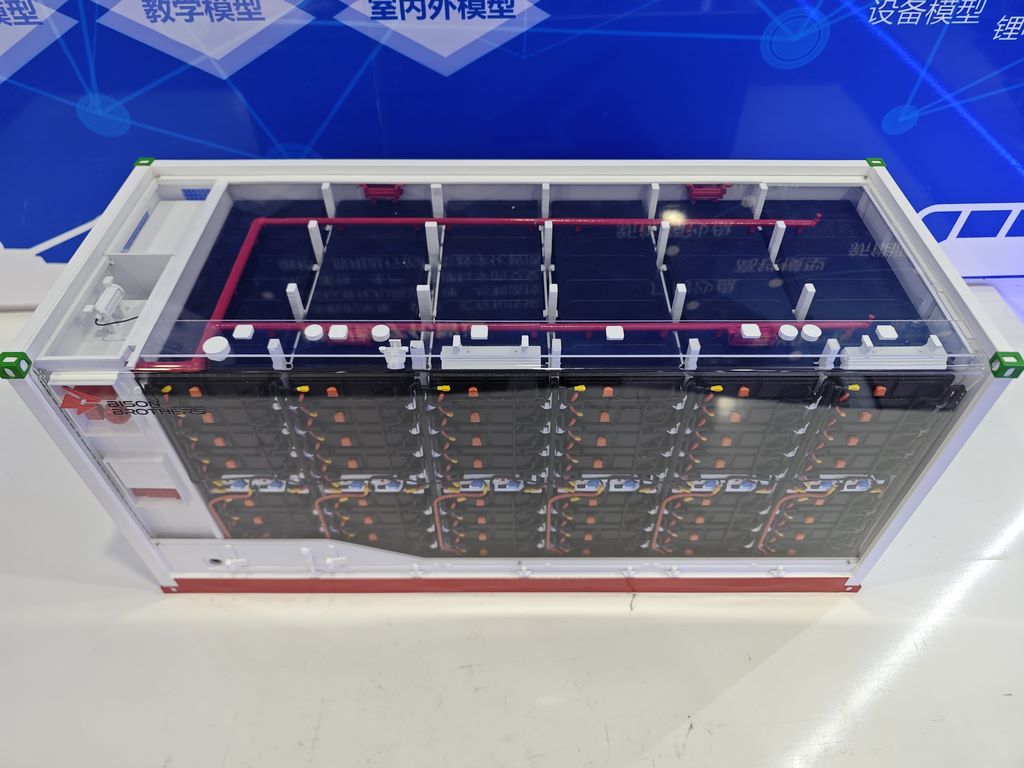
储能柜参展模型定制工厂,新能源模型生产厂家
zdieľam
产品详情
储能柜模型制作工艺方案
一、材料选型与预处理
主体框架:采用1.2mm厚度航空铝板激光切割成型,折弯处预留0.5mm工艺缝。柜门使用亚克力与304不锈钢复合结构,内部加装微型合页实现真实开合功能。
散热系统:数控雕刻机加工蜂窝状铝网,网孔直径3mm呈60°交错排列,与实机散热器布局完全一致。
表面处理:专用脱脂剂清洗后,进行1200目精抛光,确保无工具划痕。
二、核心制作工序(1)结构组装阶段
采用三级装配法:先焊接内部支撑骨架,再铆接外部面板,最后装配可动部件
电缆通道使用软质硅胶倒模制作,保留真实线缆波纹纹理
安全锁具采用3D打印锌合金件,支持磁吸式开闭
(2)细节还原工艺
铭牌部分:UV平板印刷后做旧处理,边缘故意保留0.1mm锈蚀效果
压力表盘:玻璃内嵌LED背光,指针可随内置陀螺仪微幅摆动
接地标识:先用激光刻痕再填注夜光涂料,符合工业安全标准
三、表面处理全流程
底漆层:环氧底漆静电喷涂,80℃烘烤30分钟
中间层:汽车级金属漆手工补土,重点处理接缝处
终饰层:
主色采用RAL7035灰(哑光)
警示条使用荧光橙分色喷涂
做旧处理:砂纸选择性打磨边角,喷绘油渍渐变效果


